Die KI-gestützte Qualitätsprüfung in der Produktion gehört zu den Anwendungen künstlicher Intelligenz, die in mittelständischen Fertigungsbetrieben den schnellsten messbaren Nutzen bringen können. Sichtprüfungen am Band, Kontrollen von Oberflächen, Schweißnähten, Bestückungen oder Verpackungen werden vielerorts noch manuell durchgeführt. Sie sind ermüdend, schwer zu standardisieren und hängen stark von der Erfahrung und Tagesform der prüfenden Person ab. Gleichzeitig sind die Folgekosten übersehener Fehler hoch, wenn Reklamationen, Nacharbeit oder Rückrufe entstehen.
Klassische regelbasierte Bildverarbeitung stößt dort an Grenzen, wo Fehlerbilder variieren, Oberflächen natürliche Schwankungen aufweisen oder die Bauteilvielfalt hoch ist. Lernende Verfahren können in solchen Situationen Muster erkennen, die sich kaum in feste Regeln fassen lassen. Sie bringen aber eigene Anforderungen mit: Sie benötigen geeignete Trainingsdaten, ihre Entscheidungen müssen überprüfbar bleiben, und ihre Leistungsfähigkeit muss vor dem Einsatz nachgewiesen werden.
Dieser Beitrag erläutert, welche Prüfaufgaben sich eignen, wie ein System aufgebaut ist, welche Anforderungen an Daten, Bewertung und Freigabe bestehen und wie ein Pilotprojekt strukturiert werden kann. Er richtet sich an Geschäftsführungen, Produktionsleitungen und Qualitätsverantwortliche in mittelständischen Fertigungsunternehmen.
Titelbild: Foto von ThisisEngineering auf Unsplash.
Wo KI-gestützte Qualitätsprüfung in der Produktion sinnvoll ist
Nicht jede Prüfaufgabe profitiert von künstlicher Intelligenz. Wenn ein Merkmal eindeutig messbar ist, etwa ein Durchmesser oder eine Position, sind klassische Messverfahren und regelbasierte Bildverarbeitung meist zuverlässiger, günstiger und leichter zu validieren. Lernende Verfahren spielen ihre Stärken bei Prüfaufgaben aus, die bisher das menschliche Auge erfordern.
| Prüfaufgabe | Eignung für lernende Verfahren | Hinweis |
|---|---|---|
| Maßprüfung an definierten Merkmalen | Gering | Klassische Messtechnik meist überlegen |
| Oberflächenfehler wie Kratzer, Lunker, Verfärbungen | Hoch | Fehlerbilder variieren stark |
| Vollständigkeits- und Bestückungsprüfung | Mittel bis hoch | Bei hoher Variantenvielfalt besonders nützlich |
| Schweißnaht- und Klebeprüfung | Hoch | Häufig Kombination mit weiteren Sensoren |
| Etiketten- und Verpackungskontrolle | Mittel | Texterkennung und Lageprüfung kombinierbar |
| Prüfung natürlicher Materialien wie Holz oder Leder | Hoch | Natürliche Schwankungen erschweren Regeln |
Als Faustregel gilt: Je mehr eine Prüfaufgabe auf Erfahrung und visueller Beurteilung beruht und je schwerer sich ein Fehler in Worte oder Toleranzen fassen lässt, desto eher lohnt sich ein lernendes Verfahren. Je eindeutiger das Merkmal messbar ist, desto eher ist klassische Technik vorzuziehen.
Aufbau eines Prüfsystems
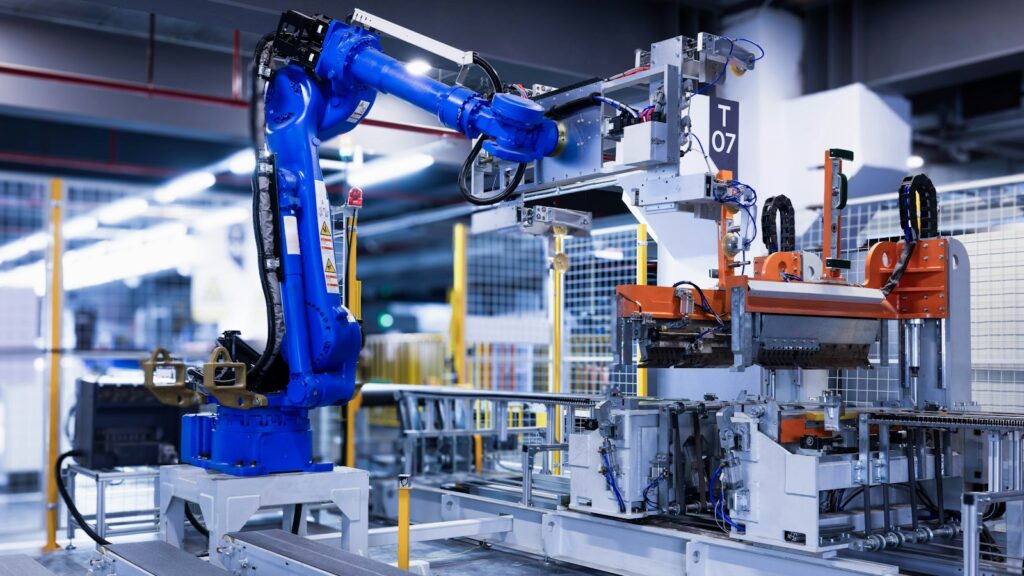
Ein KI-gestütztes Prüfsystem besteht aus mehreren Komponenten, deren Zusammenspiel über die Qualität der Ergebnisse entscheidet. In der Praxis wird der Einfluss der Bildaufnahme häufig unterschätzt. Ein Modell kann nur Fehler erkennen, die im Bild sichtbar sind.
- Bildaufnahme: Kamera, Objektiv und vor allem Beleuchtung, die Fehler sichtbar machen und Störeinflüsse wie Reflexionen minimieren
- Mechanische Integration: definierte Position und Lage des Bauteils, Taktzeit, Auslösung der Aufnahme
- Modell: lernendes Verfahren zur Klassifikation, Objekterkennung oder Anomalieerkennung
- Recheneinheit: lokal an der Linie oder zentral, abhängig von Taktzeit und Datenmenge
- Anbindung: Übergabe des Ergebnisses an Steuerung, Ausschleusung und Qualitätsdatenbank
- Bedienoberfläche: Anzeige der Entscheidung, Bildarchiv, Möglichkeit zur manuellen Nachbeurteilung
Klassifikation oder Anomalieerkennung
Bei der Klassifikation lernt das Modell aus Beispielbildern für gute Teile und für verschiedene Fehlerarten. Das erfordert ausreichend viele Bilder jeder Fehlerart. Bei der Anomalieerkennung lernt das Modell überwiegend aus Bildern guter Teile und meldet alles, was davon abweicht. Dieser Ansatz eignet sich besonders dann, wenn Fehler selten sind und kaum Beispielbilder vorliegen. Er liefert jedoch keine Aussage über die Fehlerart und kann zu mehr Fehlalarmen führen. Viele Anwendungen kombinieren beide Ansätze.
Trainingsdaten als Erfolgsfaktor
Die Qualität der Trainingsdaten bestimmt die Qualität des Modells. Für mittelständische Betriebe ist die Datensammlung meist der aufwendigste Teil des Projekts. Fehlerhafte Teile sind selten, werden aussortiert und häufig nicht systematisch fotografiert. Zudem müssen die Bilder einheitlich und korrekt beschriftet werden, was erfahrene Prüfer bindet.
- Fehlerkatalog erstellen: alle relevanten Fehlerarten mit Beschreibung, Grenzmuster und Beispielbildern festlegen
- Grenzmuster abstimmen: mit Qualitätssicherung und gegebenenfalls Kunden klären, ab wann ein Merkmal als Fehler gilt
- Bilder unter Serienbedingungen sammeln: mit der späteren Kamera und Beleuchtung, über verschiedene Schichten, Chargen und Werkzeugstände
- Einheitlich beschriften: nach dem Fehlerkatalog, bei Zweifelsfällen durch mehrere Prüfer
- Datensatz aufteilen: getrennte Daten für Training, Abstimmung und unabhängigen Test
- Datensatz versionieren: jede Änderung nachvollziehbar dokumentieren
Ein häufiger Fehler ist, Trainingsbilder unter Laborbedingungen aufzunehmen. Das Modell lernt dann Lichtverhältnisse und Positionen, die in der Serie nicht vorkommen, und versagt im realen Betrieb. Ebenso problematisch ist ein Datensatz, der nur eine Charge oder einen Werkzeugstand abbildet. Spätere Schwankungen werden dann als Fehler gemeldet oder echte Fehler übersehen.
Ein Prüfsystem ist nur so gut wie der Fehlerkatalog, auf dem es trainiert wurde. Unklare Grenzmuster führen zu unklaren Entscheidungen, beim Menschen wie bei der Maschine.
Leistungsfähigkeit bewerten und nachweisen
Bevor ein System eine manuelle Prüfung ersetzt oder ergänzt, muss seine Leistungsfähigkeit belastbar nachgewiesen werden. Dazu wird das Modell auf einem unabhängigen Testdatensatz bewertet, der nicht für das Training verwendet wurde. Zwei Fehlerarten stehen im Mittelpunkt, deren Gewichtung von den Folgen abhängt.
| Fehlerart | Bedeutung | Folge |
|---|---|---|
| Schlupf | Fehlerhaftes Teil wird als gut bewertet | Fehler gelangt zum Kunden, Reklamationsrisiko |
| Pseudoausschuss | Gutes Teil wird als fehlerhaft bewertet | Unnötige Nachprüfung oder Verschrottung, Kosten |
| Fehlklassifikation der Fehlerart | Fehler wird erkannt, aber falsch zugeordnet | Fehlerhafte Ursachenanalyse |
In den meisten Anwendungen hat die Vermeidung von Schlupf Vorrang, auch wenn dadurch mehr Pseudoausschuss entsteht. Über einen einstellbaren Schwellenwert lässt sich das Verhältnis steuern. Die Festlegung dieses Schwellenwerts ist eine Qualitätsentscheidung und sollte nicht allein vom Projektteam getroffen werden, sondern von der Qualitätsleitung mitverantwortet werden.
Prüfmittelfähigkeit und Normbezug
Ein KI-gestütztes Prüfsystem ist ein Prüfmittel und unterliegt den Anforderungen des Qualitätsmanagements. Nach ISO 9001, Abschnitt 7.1.5, muss ein Unternehmen sicherstellen, dass Ressourcen zur Überwachung und Messung für ihren Zweck geeignet sind und gültige Ergebnisse liefern. In der Automobilindustrie stellt die IATF 16949 zusätzliche Anforderungen an Messsystemanalysen. Für attributive Prüfungen, bei denen nur zwischen gut und schlecht unterschieden wird, werden dazu Verfahren zur Bewertung der Übereinstimmung mit einer Referenz eingesetzt. Die Ergebnisse sollten dokumentiert und bei Änderungen am System wiederholt werden.
Datenhaltung und Informationssicherheit
Ein Prüfsystem erzeugt große Mengen an Bildern und Prüfergebnissen. Festzulegen ist, welche Bilder wie lange gespeichert werden, etwa alle Bilder fehlerhafter und unsicherer Teile sowie eine Stichprobe guter Teile. Diese Daten sind wertvoll für Rückverfolgbarkeit, Reklamationsbearbeitung und Nachtraining. Gleichzeitig ist das System Teil der Produktionsumgebung und muss in das Sicherheitskonzept der Fertigung eingebunden werden, mit geregeltem Fernzugriff des Anbieters, Segmentierung im Netzwerk und einer Datensicherung von Modellen und Konfigurationen.
Wird das Modell beim Anbieter oder in einer Cloud trainiert, verlassen Produktbilder das Unternehmen. Das kann Konstruktionsdetails oder Kundenteile betreffen, die vertraulich sind. Vertragliche Regelungen zur Nutzung der Daten, zur Löschung und zum Verbot der Weiterverwendung für andere Kunden sollten vor Projektstart vereinbart werden.
Betrieb, Überwachung und Nachtraining
Nach der Freigabe beginnt die eigentliche Arbeit. Produktionsbedingungen verändern sich: Lieferanten wechseln, Werkzeuge verschleißen, Beleuchtung altert, neue Varianten kommen hinzu. Ein Modell, das bei der Freigabe gute Ergebnisse geliefert hat, kann dadurch schleichend schlechter werden. Ein geregelter Betrieb ist deshalb unverzichtbar.
- Stichprobenhafte Gegenprüfung: regelmäßige manuelle Prüfung einer Auswahl von Teilen, die das System als gut bewertet hat
- Überwachung der Ausschussrate: plötzliche Änderungen weisen auf Prozess- oder Systemprobleme hin
- Bildarchiv für Zweifelsfälle: Grundlage für Ursachenanalyse und Nachtraining
- Geregeltes Nachtraining: neue Modellversionen nur nach erneuter Bewertung auf dem Testdatensatz freigeben
- Änderungsmanagement: Änderungen an Kamera, Beleuchtung oder Modell dokumentieren und bewerten
- Notfallverfahren: festlegen, wie bei Systemausfall geprüft wird
Das Zusammenspiel von Mensch und System sollte bewusst gestaltet werden. Bewährt hat sich eine Lösung, bei der das System eindeutige Fälle selbst entscheidet und unsichere Fälle zur manuellen Beurteilung ausschleust. Die Prüfer werden dadurch nicht ersetzt, sondern konzentrieren sich auf schwierige Fälle, während Routineentscheidungen automatisiert werden.
Rollen und Zusammenarbeit im Projekt
KI-gestützte Prüfsysteme scheitern seltener an der Technik als an unklarer Zusammenarbeit. Das Projekt berührt Produktion, Qualitätssicherung, Instandhaltung und IT gleichermaßen. Jeder Bereich bringt Wissen ein, das für den Erfolg unverzichtbar ist, und jeder Bereich trägt später einen Teil der Verantwortung im Betrieb.
- Qualitätssicherung: verantwortet Fehlerkatalog, Grenzmuster, Schwellenwert und Freigabe
- Produktion: stellt Zugang zur Linie, Serienbedingungen und erfahrene Prüfer für die Beschriftung bereit
- Instandhaltung: betreut Kamera, Beleuchtung und mechanische Integration im laufenden Betrieb
- IT: verantwortet Recheneinheit, Netzwerk, Datensicherung und Informationssicherheit
- Projektleitung: koordiniert Phasen, Termine und die Abstimmung mit dem Systemanbieter
Bewährt hat sich, die erfahrenen Prüfer von Anfang an einzubinden. Sie kennen die Fehlerbilder, die Grenzfälle und die Eigenheiten einzelner Varianten besser als jede Dokumentation. Werden sie als Wissensträger und spätere Bearbeiter unsicherer Fälle verstanden, steigt die Akzeptanz des Systems deutlich.
Rechtliche und organisatorische Rahmenbedingungen
Kamerasysteme an der Linie erfassen in der Regel Bauteile, können aber je nach Anordnung auch Beschäftigte erfassen. Ist das der Fall, sind datenschutzrechtliche Anforderungen zu beachten, und in Betrieben mit Betriebsrat ist die Mitbestimmung nach § 87 Abs. 1 Nr. 6 BetrVG zu prüfen, weil technische Einrichtungen betroffen sein können, die zur Überwachung von Leistung oder Verhalten geeignet sind. Eine Ausrichtung der Kamera, die ausschließlich das Bauteil erfasst, vereinfacht die Situation erheblich.
Auch die europäische KI-Verordnung ist bei der Planung zu berücksichtigen. Systeme zur Sichtprüfung von Bauteilen fallen in vielen Fällen nicht unter die Hochrisikokategorien. Anders kann es sein, wenn das System als Sicherheitsbauteil eines Produkts dient, das bestimmten Produktsicherheitsvorschriften unterliegt. Die Einordnung sollte im Projekt dokumentiert werden.
Wirtschaftlichkeit realistisch bewerten
Die Wirtschaftlichkeit ergibt sich aus mehreren Effekten. Direkt messbar sind eingesparte Prüfzeit und geringere Kosten für Schlupf, etwa durch weniger Reklamationen und Nacharbeit beim Kunden. Hinzu kommen Effekte, die schwerer zu beziffern sind: eine gleichmäßigere Prüfqualität über alle Schichten, ein Bildarchiv für die Ursachenanalyse und die Möglichkeit, Prüfkapazität ohne zusätzliches Personal zu erhöhen.
Auf der Kostenseite stehen Hardware, Software oder Lizenzen, Integration in die Linie, Datensammlung und Beschriftung, Bewertung und Freigabe sowie der laufende Betrieb einschließlich Nachtraining. Gerade die internen Aufwände für Datensammlung und Bewertung werden in Angeboten von Systemanbietern oft nicht abgebildet und sollten in der eigenen Kalkulation ausdrücklich berücksichtigt werden.
Pilotprojekt in fünf Phasen
- Auswahl: eine Prüfaufgabe mit hohem manuellem Aufwand, klarer Fehlerdefinition und ausreichender Stückzahl wählen
- Machbarkeit: mit einer Testaufnahme prüfen, ob die relevanten Fehler im Bild sichtbar sind
- Datensammlung und Training: Fehlerkatalog erstellen, Bilder unter Serienbedingungen sammeln und beschriften
- Parallelbetrieb: System neben der manuellen Prüfung laufen lassen und Ergebnisse vergleichen
- Freigabe und Übergabe: Leistungsfähigkeit dokumentieren, Schwellenwert festlegen, Betrieb und Verantwortlichkeiten regeln
Der Parallelbetrieb ist die wichtigste Phase. Er zeigt unter realen Bedingungen, wie oft das System und die manuelle Prüfung voneinander abweichen und welche der beiden Bewertungen im Zweifelsfall zutrifft. Erst wenn diese Ergebnisse überzeugen, sollte die manuelle Prüfung reduziert werden.
Typische Stolperfallen
- Beleuchtung unterschätzt: Fehler sind im Bild nicht zuverlässig sichtbar, das Modell kann sie nicht lernen.
- Laborbilder statt Serienbilder: Das System funktioniert im Test und versagt an der Linie.
- Uneinheitliche Beschriftung: Verschiedene Prüfer bewerten Grenzfälle unterschiedlich, das Modell lernt Widersprüche.
- Kein unabhängiger Test: Die Leistung wird auf Trainingsdaten gemessen und dadurch überschätzt.
- Schwellenwert ohne Qualitätsleitung festgelegt: Das Verhältnis von Schlupf und Pseudoausschuss entspricht nicht den Anforderungen.
- Kein Betriebskonzept: Nach der Übergabe fühlt sich niemand für Überwachung und Nachtraining verantwortlich.
Fast alle diese Stolperfallen lassen sich in der Machbarkeitsphase und im Parallelbetrieb erkennen. Projekte, die diese Phasen abkürzen, um schneller produktiv zu werden, zahlen später oft mit langen Nachbesserungen und einem Vertrauensverlust bei den Beschäftigten an der Linie.
Checkliste für die Entscheidung
- Ist die Prüfaufgabe für ein lernendes Verfahren geeignet, oder reicht klassische Messtechnik?
- Liegt ein abgestimmter Fehlerkatalog mit Grenzmustern vor?
- Sind die relevanten Fehler unter Serienbedingungen im Bild sichtbar?
- Ist ein unabhängiger Testdatensatz vorhanden?
- Ist festgelegt, wer den Schwellenwert zwischen Schlupf und Pseudoausschuss verantwortet?
- Sind Überwachung, Nachtraining und Änderungsmanagement geregelt?
- Wurden Datenschutz, Mitbestimmung und KI-Verordnung geprüft?
- Sind interne Aufwände für Daten und Bewertung in der Wirtschaftlichkeitsrechnung enthalten?
FAQ
Welche Prüfaufgaben eignen sich für KI-gestützte Qualitätsprüfung?
Vor allem visuelle Prüfungen, bei denen Fehlerbilder variieren und schwer in feste Regeln zu fassen sind, etwa Oberflächenfehler, Schweißnähte oder natürliche Materialien. Eindeutig messbare Merkmale werden meist besser mit klassischer Messtechnik geprüft.
Wie viele Trainingsbilder werden benötigt?
Das hängt von der Prüfaufgabe, der Variantenvielfalt und dem gewählten Verfahren ab. Wichtiger als die reine Menge ist, dass die Bilder unter Serienbedingungen entstehen und die tatsächliche Bandbreite von Teilen und Fehlern abbilden.
Was ist der Unterschied zwischen Schlupf und Pseudoausschuss?
Schlupf bedeutet, dass ein fehlerhaftes Teil als gut bewertet wird. Pseudoausschuss bedeutet, dass ein gutes Teil als fehlerhaft aussortiert wird. In den meisten Anwendungen hat die Vermeidung von Schlupf Vorrang.
Ersetzt das System die Prüfer vollständig?
In der Regel nicht. Bewährt hat sich eine Aufteilung, bei der das System eindeutige Fälle entscheidet und unsichere Fälle an erfahrene Prüfer weitergibt.
Muss das System regelmäßig neu trainiert werden?
Veränderungen bei Material, Werkzeugen, Beleuchtung oder Varianten können die Leistung beeinträchtigen. Deshalb sind laufende Überwachung und ein geregeltes Nachtraining mit erneuter Bewertung vor jeder Freigabe erforderlich.